Extrudovaný hliník je jedným z tých materiálov, ktoré ticho držia moderný život pohromade. Tvorí okenné rámy okolo našich domovov, montážne lišty za solárnymi panelmi, ľahké časti vo vnútri elektrických vozidiel a čistý rámec automatizovaných výrobných liniek. V spoločnosti Huilv vyrábame architektonické, fotovoltaické a priemyselné hliníkové profily každý deň a základný príbeh o tom, ako sa vyrába extrudovaný hliník, je praktický aj fascinujúci.
Zjednodušene povedané, vytláčanie je proces tvarovania. Ohriaty hliníkový blok sa pretlačí cez oceľovú matricu s opatrne vyrezaným otvorom. Forma dáva kovu jeho prierezový tvar, podobne ako vytláčanie cesta cez tvarovanú dýzu. Zvyšok procesu je o kontrole teploty, tlaku, rýchlosti, chladenia a tepelného spracovania, aby bol konečný profil rovný, pevný a rozmerovo presný.
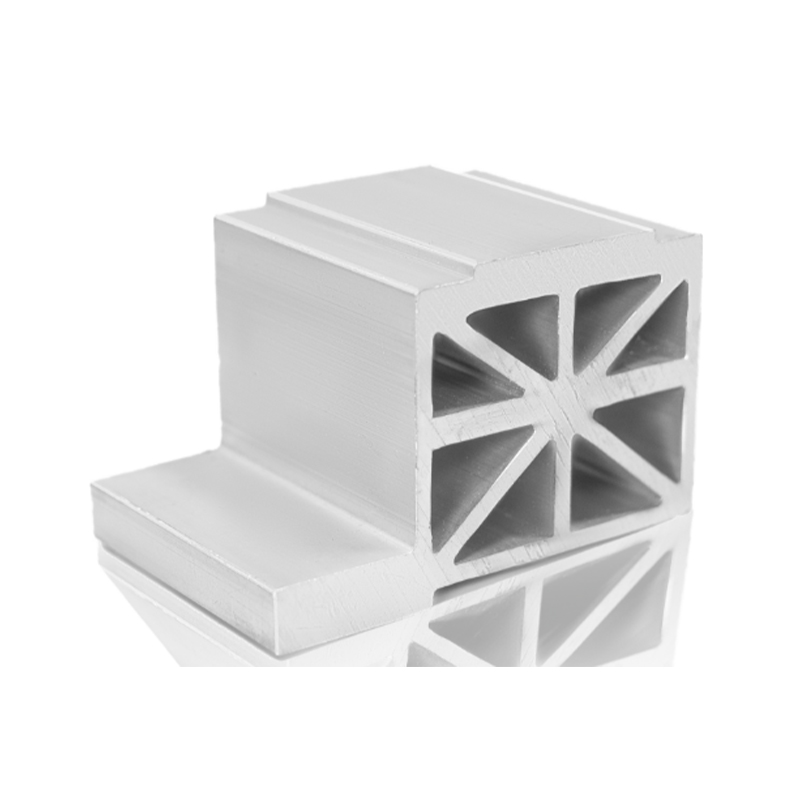
Extrudovaný hliník je súvislá dĺžka hliníka, ktorá bola pretlačená cez otvor matrice, aby sa vytvoril pevný profil prierezu. Týmto profilom môže byť jednoduchá plná tyč, polodutý tvar alebo zložitá dutá rúrka s vnútornými rebrami. Bežné extrúzne zliatiny zahŕňajú 6063, 6061 a 6005A. Medzi nimi Hliník 6063-T5 je široko používaný pre architektonické a univerzálne profily, pretože ponúka dobrú rovnováhu medzi tvárnosťou, odolnosťou proti korózii a povrchovou úpravou.
The die is the heart of the process. Zvyčajne je vyrobený z nástrojovej ocele H13 a opracovaný s presným tvarom profilu. Pre duté profily môže matrica obsahovať tŕň alebo dizajn otvoru, ktorý umožňuje, aby kov obtekal jadro a potom sa pod tlakom opäť zvaril. Kvalita formy, jej tepelné spracovanie a jej údržba ovplyvňujú kvalitu povrchu a rozmerovú konzistenciu hotového výlisku.
Every good extrusion starts before the press. Surovinou je hliníkový predvalok, čo je liata guľatina zo špecifickej zliatiny. The alloy is chosen for the final application. Okenný profil môže vyžadovať vynikajúcu povrchovú úpravu a odolnosť voči poveternostným vplyvom, zatiaľ čo priehradka na batérie alebo nárazová skrinka môžu vyžadovať vyššiu pevnosť a absorpciu energie. Predvalok sa nareže na správnu dĺžku, skontroluje sa na povrchové chyby a niekedy sa homogenizuje, aby sa zlepšila vnútorná štruktúra a správanie pri vytláčaní.
Na čistote záleží. Ak sochor obsahuje kontamináciu, oxidy alebo vlhkosť, tieto problémy sa môžu neskôr objaviť ako pľuzgiere, pruhy alebo slabé časti. Skúsení extrudéri považujú prípravu predvalkov za prvý kontrolný bod kvality, nie za rutinný krok.
The billet is heated in an induction furnace or a gas-fired furnace to a temperature that makes the aluminum soft enough to flow but not so hot that it melts or becomes damaged. Pre mnohé zliatiny 6xxx je teplota polotovaru typicky v rozsahu 450 až 500 stupňov Celzia. Presný rozsah závisí od zliatiny, tvaru profilu a nastavenia lisu.
The die is also preheated. Studená matrica by ochladila hliník v momente kontaktu, čo by spôsobilo nerovnomerný tok kovu a zvýšilo by sa riziko povrchových defektov alebo poškodenia matrice. Predhrievanie pomáha kovu hladko sa pohybovať cez ložiskové oblasti a podporuje stabilnú rýchlosť vytláčania.
Keď predvalok dosiahne správnu teplotu, vloží sa do vytláčacieho kontajnera. Hydraulický piest vyvíja tlak cez maketu a tlačí hliník proti matrici. Kov je tlačený cez otvor matrice a vychádza ako súvislý profil. Kapacita lisu sa môže pohybovať od niekoľkých stoviek ton až po niekoľko tisíc ton, v závislosti od veľkosti a zložitosti profilu.
Plné profily sú relatívne jednoduché, ale duté profily vyžadujú pokročilejšie konštrukcie lisovníc. V matrici s otvorom sa kov rozdelí na niekoľko prúdov, obteká tŕň a potom sa znova spojí vo zváracej komore pred výstupom z matrice. Ak teplota, tlak a rýchlosť nie sú vyvážené, zvarové švy nemusia byť dostatočne pevné alebo môžu byť po eloxovaní viditeľné. To je dôvod, prečo sa extrúzia často označuje ako mechanický proces aj ako metalurgický proces.
Keď profil opúšťa matricu, je stále horúci a mäkký. Cooling begins immediately. Niektoré zliatiny sa ochladzujú na vzduchu, zatiaľ čo iné vyžadujú ochladenie vodnou hmlou alebo rozprašovaním. Pre tepelne spracovateľné zliatiny je rýchlosť ochladzovania kritická, pretože ovplyvňuje mikroštruktúru a prípadne aj mechanické vlastnosti. Táto fáza sa niekedy nazýva ochladzovanie lisu, keď sa chladenie vykonáva priamo na výstupe lisu.
Ak je chladenie príliš pomalé, zliatina nemusí dosiahnuť svoj plný potenciál pevnosti. Ak je príliš rýchly alebo nerovnomerný, profil sa môže zdeformovať, prasknúť alebo vyvinúť nežiaduce vnútorné pnutie. Cieľom je riadené chladenie, ktoré zachováva tvar pri príprave kovu na starnutie.
Po ochladení sa extrúzia mierne potiahne alebo natiahne. Strečing môže znieť jednoducho, ale je to dôležitý opravný krok. Pomáha vyrovnať profil, zmierniť vnútorné napätie a zlepšiť rozmerovú stabilitu. Miera roztiahnutia je zvyčajne malá, často okolo jedného až troch percent, ale musí sa prispôsobiť tvaru zliatiny a profilu.
Natiahnutý profil sa potom nareže na hrubé dĺžky. A saw may cut it into manageable sections for further processing, such as aging, finishing, machining, or assembly. V tomto bode má profil svoj základný tvar, ale ešte nedosiahol finálny tvar alebo stav povrchu.
Pre mnohé výrobky z extrudovaného hliníka je ďalšou fázou umelé starnutie. Profily sa vložia do pece na starnutie a určitý čas sa udržiavajú pri kontrolovanej teplote. A typical cycle for certain 6xxx alloys might be around 350 degrees Fahrenheit for 10 to 12 hours, although exact parameters depend on the alloy and desired temper.
Počas starnutia dochádza vo vnútri hliníka k metalurgickým zmenám. Legujúce prvky tvoria jemné zrazeniny, ktoré spevňujú kov bez toho, aby narušili jeho ťažnosť. Takto materiál dosahuje teploty ako T5 alebo T6. Rozdiel medzi mäkkým profilom a pevným a odolným často spočíva v tomto starostlivo kontrolovanom cykle rúry.
Keď má profil správnu teplotu, môže byť dokončený a vyrobený. Bežné povrchové úpravy zahŕňajú eloxovanie, práškové lakovanie, lakovanie a mechanické kefovanie. Eloxovanie vytvára ochrannú vrstvu oxidu a môže pridať farbu alebo kovový vzhľad. Práškové lakovanie poskytuje trvanlivý povrch odolný voči poveternostným vplyvom pre architektonické a exteriérové aplikácie.
Fabrication may involve cutting to final length, CNC machining, drilling, bending, milling, tapping, and assembly. Niektoré profily sa stávajú okennými a dvernými systémami pripravenými na inštaláciu. Iné sa stávajú rámami solárnych panelov, automobilovými komponentmi alebo rámami priemyselných strojov. Proces extrúzie vytvára tvar, ale konečná úprava a výroba z neho robia použiteľný produkt.
Kontrola kvality sa nedeje až na konci. It runs through the entire workflow. Predvalok sa kontroluje na zliatinu a stav povrchu. Monitorujú sa teploty pece a rýchlosť vytláčania. Profil sa kontroluje na rozmery, priamosť, skrútenie, povrchové chyby a hrúbku steny. Po starnutí môžu byť vzorky testované na tvrdosť a mechanické vlastnosti. Nakoniec sa hotový profil pred balením alebo montážou znova skontroluje.
Traceability is also important. If a customer later asks about a batch, an experienced manufacturer should be able to connect the finished profile back to the billet lot, the extrusion run, and the heat treatment cycle. Táto disciplína je to, čo oddeľuje konzistentnú produkciu od občasných dobrých výsledkov.
| Etapa | Hlavná akcia | Prečo na tom záleží |
|---|---|---|
| Príprava predvalkov | Select alloy, cut, inspect, and clean the billet | Zabraňuje kontaminácii a podporuje konzistentný tok kovu |
| Heating | Zahrejte predvalky a matrice na správnu teplotu | Robí hliník dostatočne mäkký na to, aby sa dal vytlačiť bez roztavenia |
| Extrúzia | Push billet through the die under high pressure | Vytvorí tvar profilu prierezu |
| Chladenie a ochladzovanie | Ovládajte chladenie, keď profil opúšťa matricu | Ovplyvňuje mikroštruktúru, pevnosť a deformáciu |
| Naťahovanie a strihanie | Vyrovnajte, zbavte stresu a zrežte na dĺžku | Zlepšuje rovnosť a rozmerovú stálosť |
| Aging | Heat profiles in an aging oven | Vyvíja T5, T6 alebo iné požadované teploty |
| Dokončenie a zhotovenie | Anodize, coat, machine, bend, and assemble | Premení profil na hotový, použiteľný produkt |
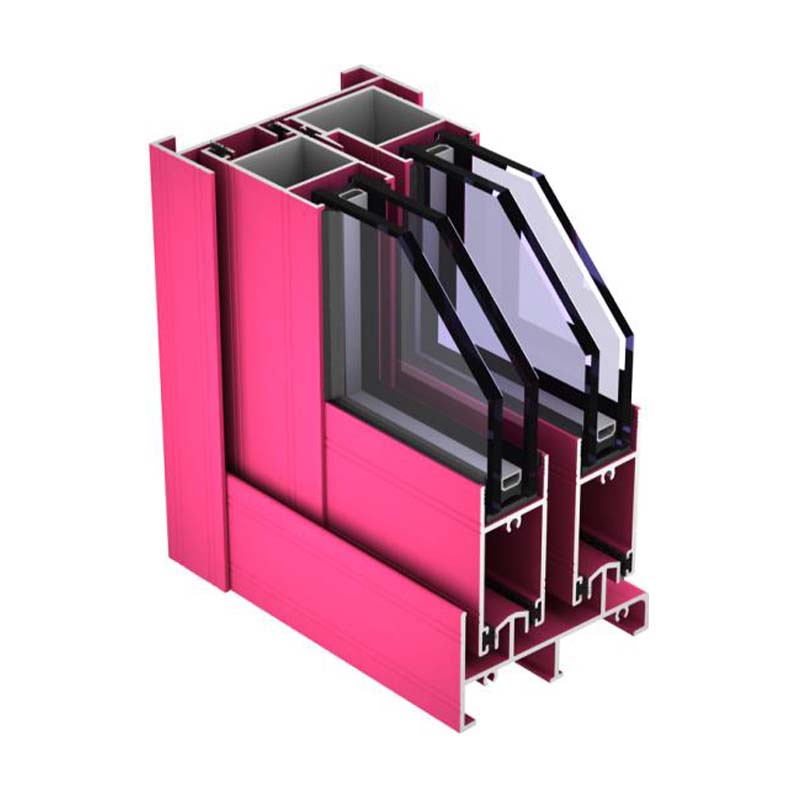
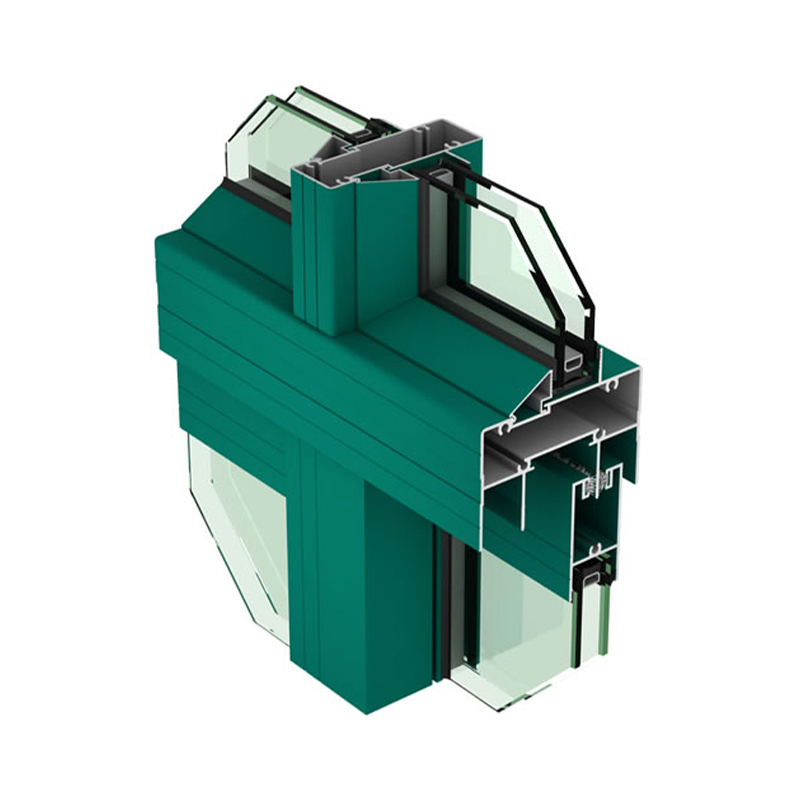
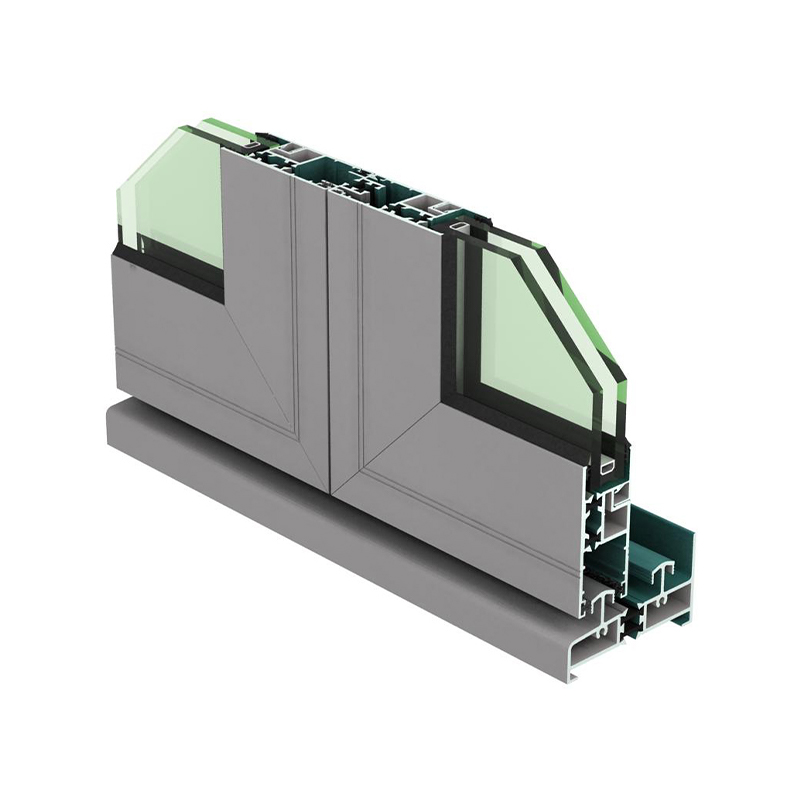
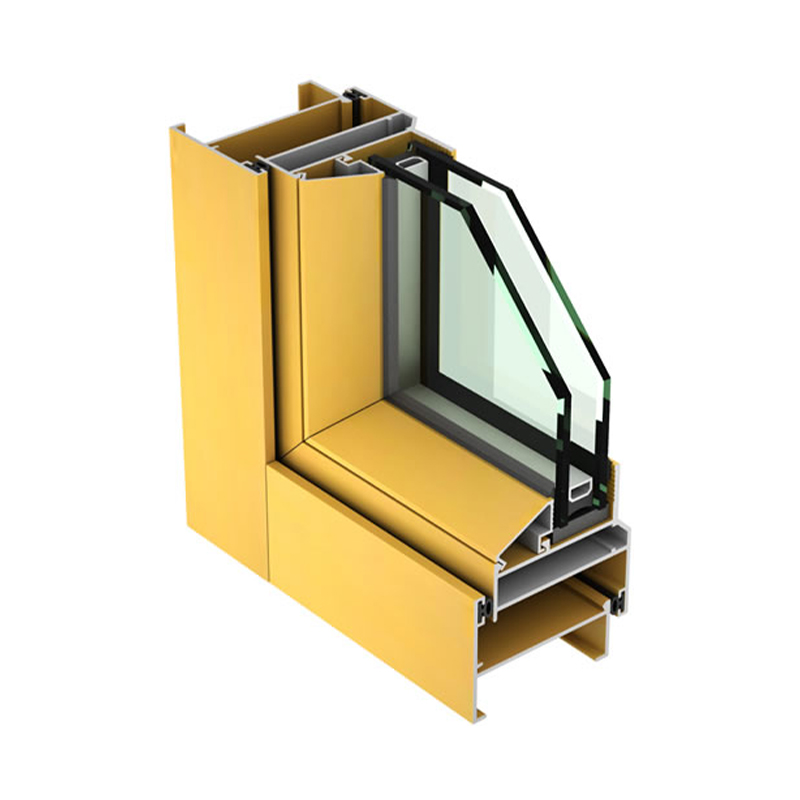
Architektonické profily patria medzi najznámejšie výrobky z extrudovaného hliníka. They become window frames, door frames, curtain wall systems, sunshades, balcony railings, and louver systems. Tieto profily vyžadujú hladké povrchy, presné rozmery a spoľahlivú odolnosť voči poveternostným vplyvom. Produkty ako napr netepelné okenné profily krídla ukazujú, ako extrúzia podporuje funkciu aj vzhľad v budovách.
Vo fotovoltaickom priemysle sa extrudovaný hliník používa na rámy solárnych panelov a montážne konzoly. Tieto profily musia zvládnuť vonkajšiu expozíciu, zaťaženie vetrom a zmeny teploty, pričom solárne moduly musia byť roky bezpečné. Dobre navrhnutý rám je ľahký, pevný a odolný voči korózii.
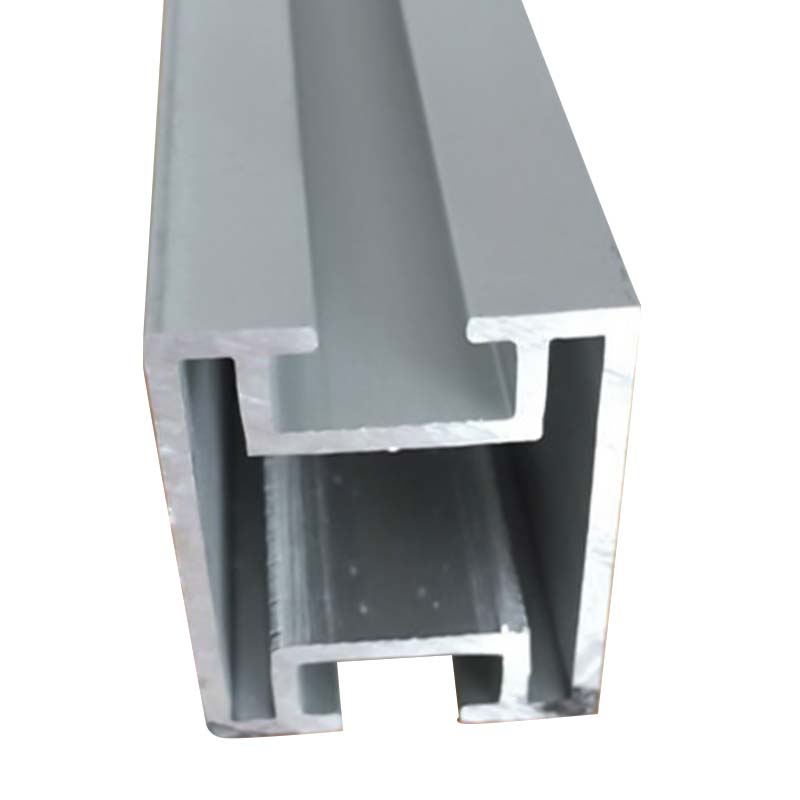 Hliníkové profily rámu solárnych panelov pre fotovoltaické moduly Lightweight, corrosion-resistant aluminum profiles for solar panel frames and mounting brackets, suited to outdoor photovoltaic installations requiring long-term module protection. Zobraziť produkt →
Automotive lightweighting is another important area. Extrudovaný hliník pomáha znižovať hmotnosť vozidla pri zachovaní nárazového výkonu a štrukturálnej integrity. Profily možno použiť pre nárazové boxy, vaničky na batérie, nosníky nárazníkov, prahové nosníky, kryty motorov a ďalšie komponenty. Tieto diely často vyžadujú prísne tolerancie, špecializované zliatiny a hlboké spracovanie, ako je CNC obrábanie a zváranie trením.
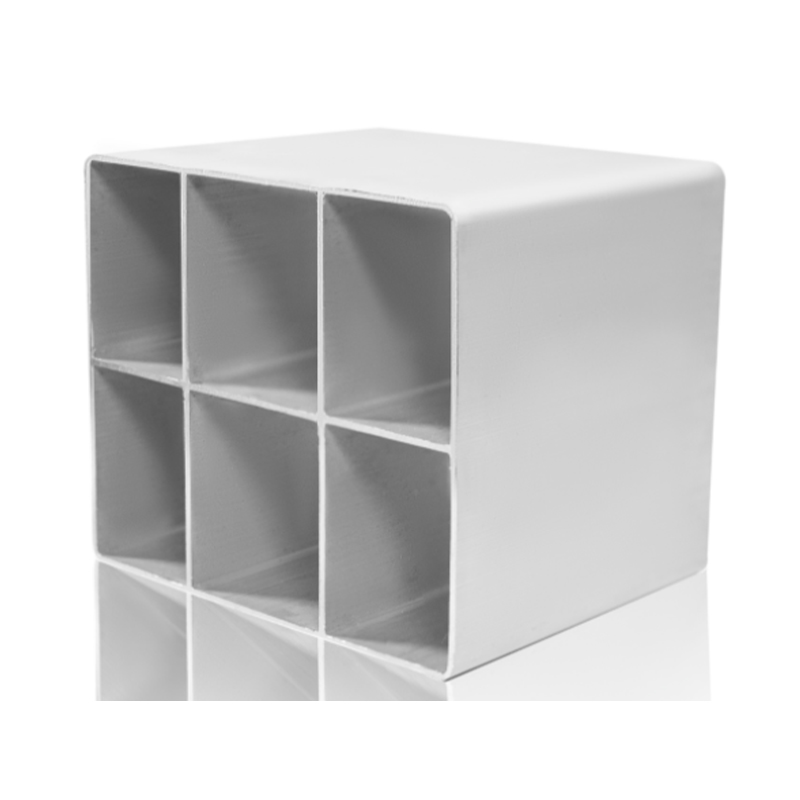 Automotive Crash Box Aluminum Profiles for Impact Energy Absorption Lightweight extruded aluminum profiles for automotive crash boxes, positioned within vehicle lightweighting to help absorb impact energy and support safety. Zobraziť produkt →
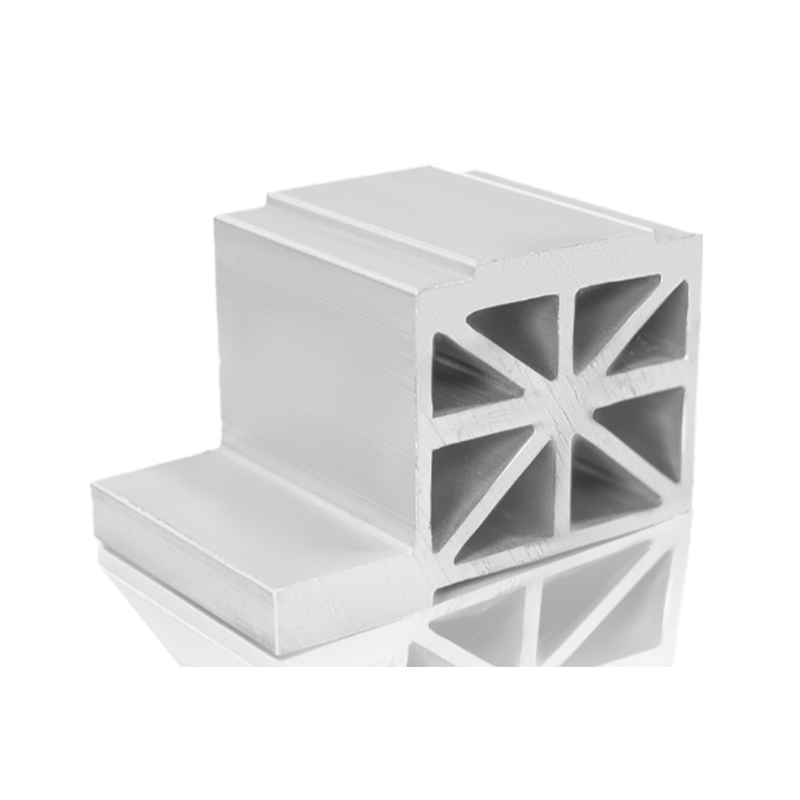 Battery Tray Aluminum Profiles for New Energy Vehicles High-strength, lightweight aluminum extrusion profiles for new energy vehicle battery trays, offering heat dissipation and structural support in battery systems. Zobraziť produkt →
Industrial extrusion covers a broad range as well. Assembly line frames, machine guards, workstations, medical device frames, and automation structures all rely on aluminum profiles because they are modular, easy to assemble, and resistant to corrosion. Pre tieto aplikácie sú rozmerová stálosť a čistý povrch často rovnako dôležité ako surová pevnosť.
Extruded aluminum offers an unusual combination of properties. It is lightweight but strong enough for structural applications. It resists corrosion because a natural oxide layer forms on its surface. It conducts heat and electricity well, which makes it useful for heat sinks and electrical enclosures. It can be recycled repeatedly without losing its fundamental qualities. Most importantly, it can be formed into complex cross-sections that would be difficult or expensive to produce by machining or welding alone.
Táto sloboda dizajnu je dôvodom, prečo sa inžinieri neustále vracajú k vytláčaniu. Jedna matrica môže produkovať tisíce rovnakých profilov s integrovanými rebrami, kanálmi, skrutkovými otvormi a zacvakávacími prvkami. Tento proces je efektívny vo veľkom meradle, ale dostatočne flexibilný pre zákazkové projekty, krátke výrobné série a neustále zlepšovanie produktov.
Vedieť, ako sa vyrába extrudovaný hliník, je užitočné, ale rovnako dôležitý je výber správneho výrobného partnera. Spoľahlivý extrudér rozumie výberu zliatiny, dizajnu matrice, kontrole lisu, chladeniu, starnutiu, konečnej úprave a kontrole kvality. Tieto znalosti pomáhajú predchádzať nákladným oneskoreniam a zaisťujú, že konečný profil funguje tak, ako sa očakáva pri jeho aplikácii.
V spoločnosti Huilv vyrábame hliníkové profily pre architektúru, fotovoltaiku, odľahčenie automobilov a priemyselné zariadenia. Naše skúsenosti pokrývajú celú cestu od polotovaru až po hotový profil, vrátane hlbokého spracovania a montáže. Veríme, že dobrá extrúzia nie je len o pretláčaní kovu cez matricu. Ide o to kontrolovať každú premennú a venovať pozornosť tomu, čo zákazník skutočne potrebuje.
Proces extrudovaného hliníka začína vyhrievaným predvalkom a presne opracovanou matricou, ale závisí od desiatok malých rozhodnutí. Teplota, tlak, rýchlosť, chladenie, napínanie, starnutie a konečná úprava – to všetko tvorí konečný výsledok. Keď sa s týmito krokmi zaobchádza opatrne, extrudovaný hliník sa stáva jedným z najuniverzálnejších a najspoľahlivejších materiálov v modernej výrobe.
Či už vyvíjate okenný systém, solárne montážne riešenie, automobilový komponent alebo priemyselný rám, pochopenie procesu vám pomôže klásť lepšie otázky a robiť lepšie rozhodnutia. A ak by ste niekedy chceli vidieť, ako to všetko do seba zapadá, tím v Huilv sa vždy rád porozpráva o hliníku.
 +86-19156366875
 č. 1016, Baocheng Road, zóna ekonomického a technologického rozvoja, mesto Xuancheng, provincia Anhui, Čína
Autorské práva © Anhui Huilong Group Huilv New Material Technology Co., Ltd. Všetky práva vyhradené
Výrobcovia hliníkových profilov